


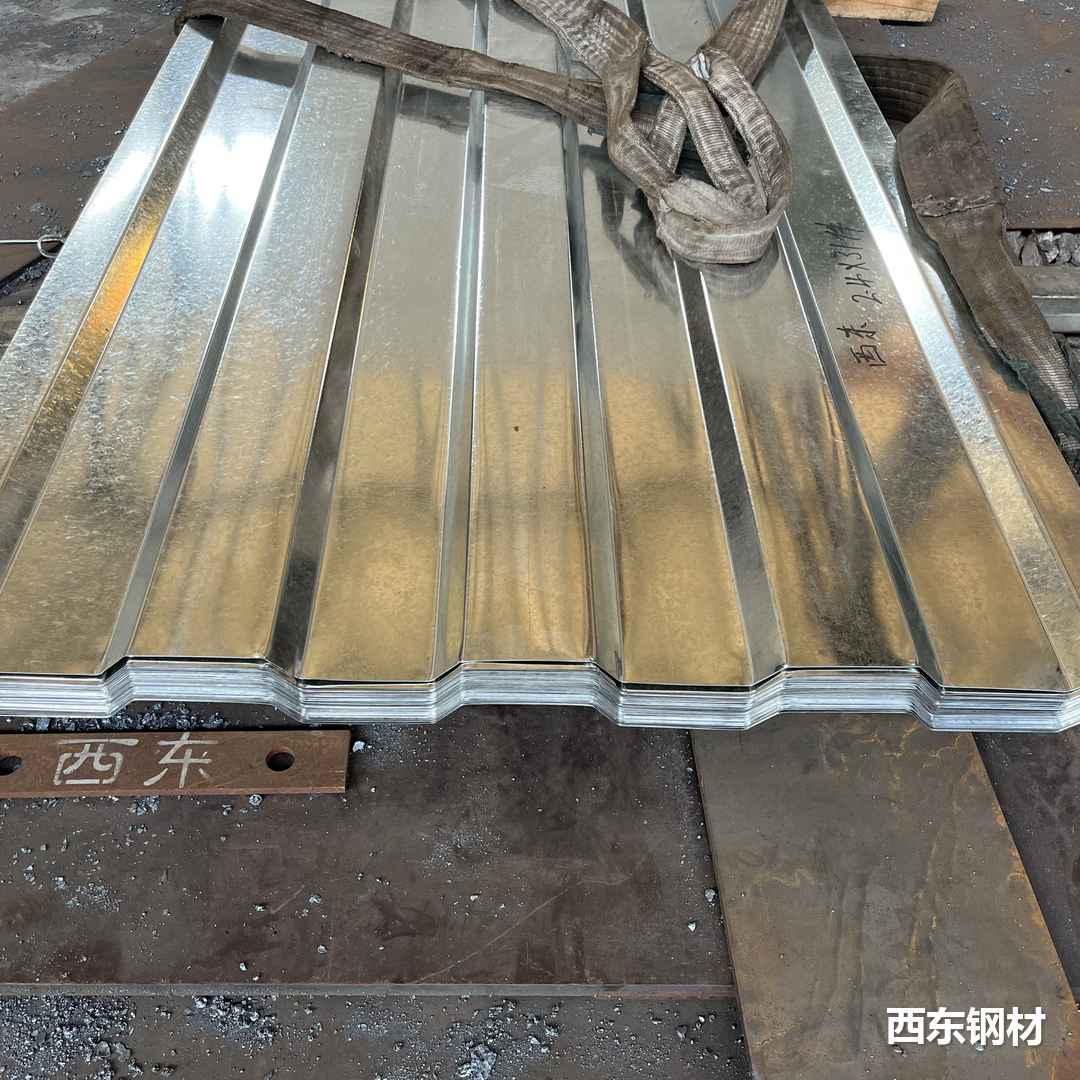
工艺要点
辊压有调机和辊型成本,这部分跟做多少没关系;折弯按刀计费,固定成本几乎可以忽略。
成型速度上辊压常见每分钟 8-25 米这个区间,折弯要一刀一刀翻料对位,件数一多机时就堆上去了。
精度上折弯的角度和尺寸更容易按件调整,辊压胜在通长一致性好。
常见问题
量小走哪种划算?量小走折弯,辊压的调机成本摊不平。
量大走哪种划算?量大走辊压,刀数越多辊压优势越明显。
下单需要给哪些信息
下单前把这几项理一遍:图纸或产品名、材质、板厚、截面尺寸、长度、数量、孔位和缺口、后镀和表面要求。我们接单就是按这个清单核的,缺一项就得回头再问一次,来回耽误的是你自己的交期。