


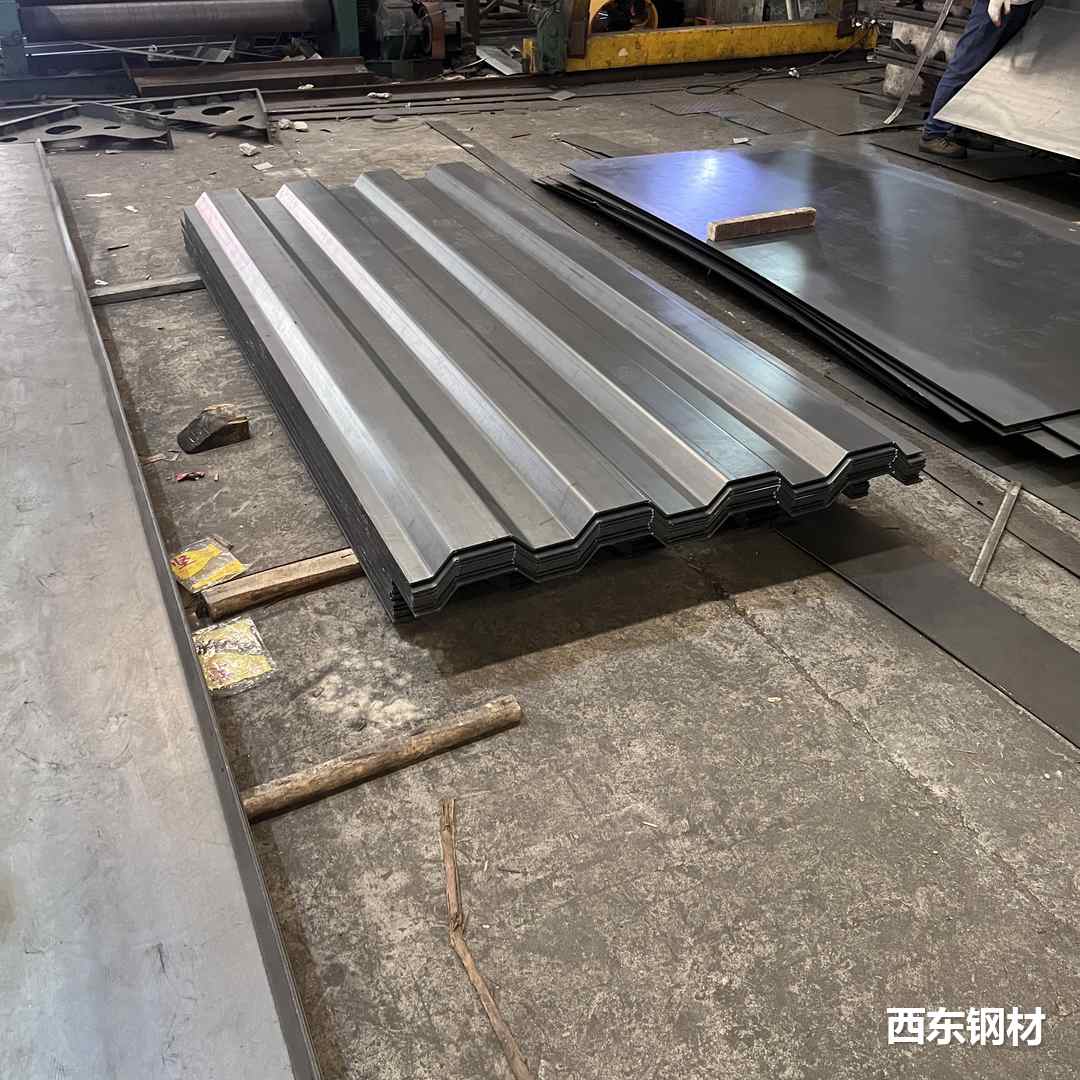
工艺要点
辊压过程中孔会被拉伸变形,位置也会跑。
有孔、有让位、有缺口的件,走折弯或成型后再加工更稳。
孔离折弯线太近也会变形,图纸上要避开。
常见问题
先冲孔后折弯行吗?行,这是常规做法,但孔要离折弯线够远。
辊压件能后加工孔吗?可以,成型后再冲或激光切割。
报价前要确认
核价要快,前提是信息齐。图纸或产品名、材质、板厚、截面尺寸、长度、数量、孔位和缺口、后镀和表面要求。少一项就要多一轮确认,时间都花在来回问上了。
辊压过程中孔会被拉伸变形,位置也会跑。
有孔、有让位、有缺口的件,走折弯或成型后再加工更稳。
孔离折弯线太近也会变形,图纸上要避开。
先冲孔后折弯行吗?行,这是常规做法,但孔要离折弯线够远。
辊压件能后加工孔吗?可以,成型后再冲或激光切割。
核价要快,前提是信息齐。图纸或产品名、材质、板厚、截面尺寸、长度、数量、孔位和缺口、后镀和表面要求。少一项就要多一轮确认,时间都花在来回问上了。