


加工参数
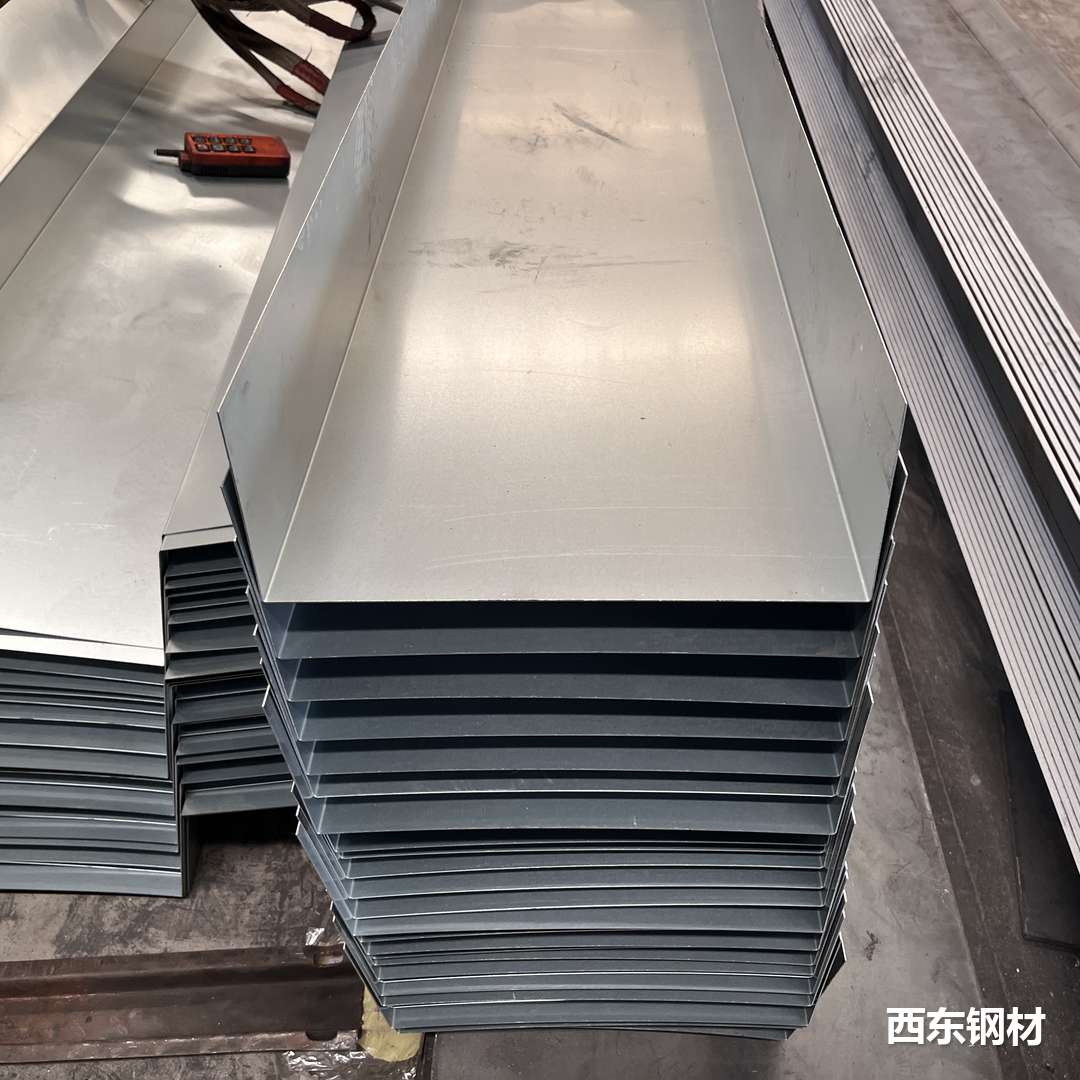
| 产品名称 | 水槽(容器钣金类) |
| 常用材质 | 镀锌板 / 冷板 / 耐候钢板 |
| 常用厚度 | 0.8-2mm |
| 折弯刀数 | 2-4刀 |
| 工艺路线 | 折弯 |
| 可否后镀 | 可以,做完整件热浸镀锌 |
| 适用行业 | 建筑屋面 / 养殖 / 厨具 |
镀前必须处理的几件事
工艺孔是第一步:封闭腔体必须有进锌和出锌的孔。
挂点在加工前定,镀完那个位置会有痕迹,别放在正面。
表面处理前把焊渣、飞溅、油污清掉,漏镀多数出在这里。
镀完就不能再动
镀完再折弯,镀层会崩裂,返工只能重新做。
镀后再焊接,焊口的防腐要重做。
配合孔要么镀前留余量,要么镀后再加工一次。
常见问题
会漏水吗?接缝是主要漏水点,搭接量和密封要提前设计好。
厚度?0.8-2mm常见,看跨度和盛水量。
能做多长?受台面限制,超长分段,接缝位置要处理好。
下单需要给哪些信息
走热浸镀锌的单子,下单时要多说清几项:有没有封闭腔体、挂点能不能接受、配合孔位要不要留锌层余量、外观面是哪一面。这几项定下来,镀前就不会返工。
做过的单子
湛江一处养殖场水槽,用1.5mm镀锌板,长度分段做。接缝按搭接量排,装完试水没有渗漏。这种细节在图上看不出来,装的时候才暴露,提前核对一遍能省掉后面返工的时间。