


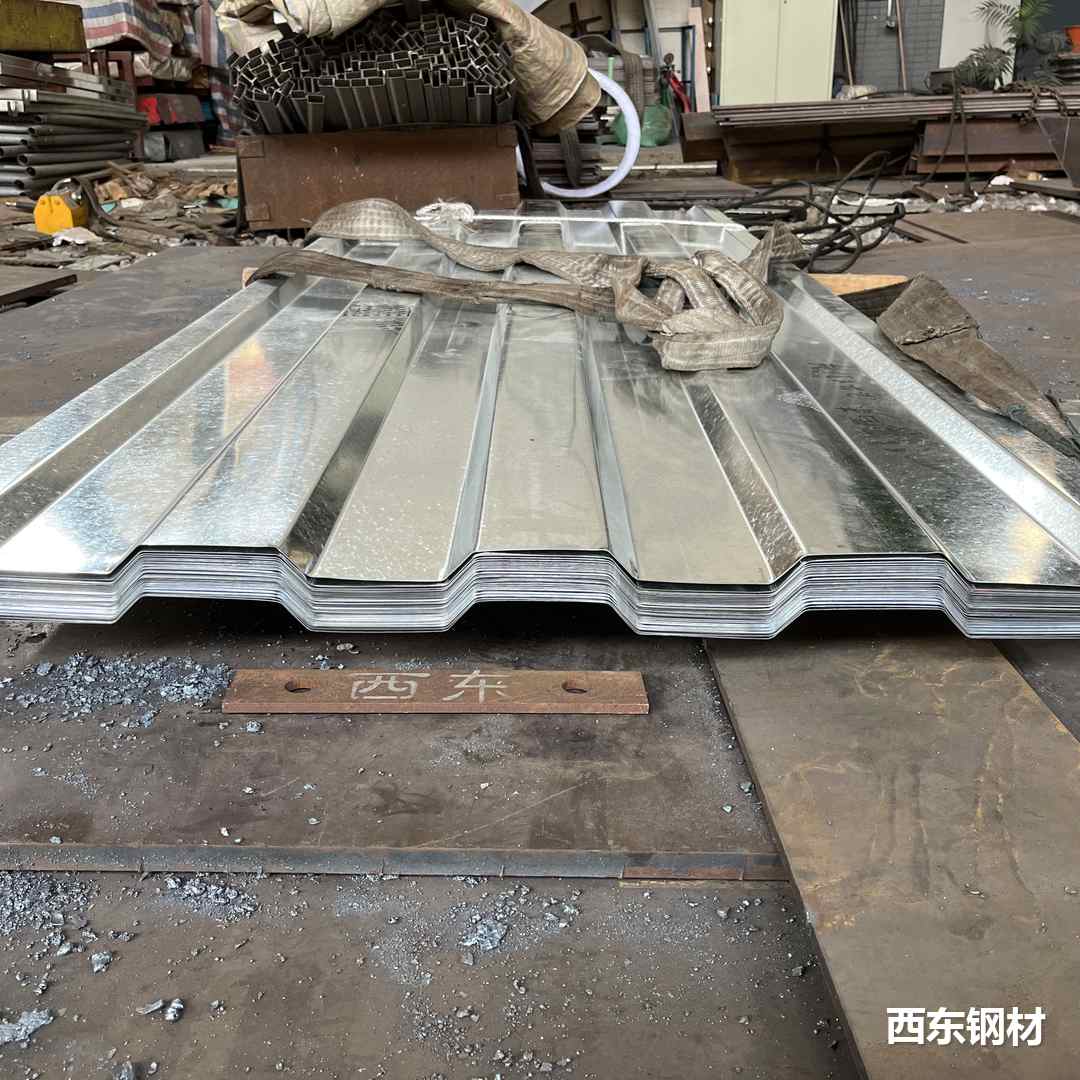
工艺要点
薄板截面弯多的话,折弯要折的刀数就多,人工和机时都上去了。
辊压一次调机后连续成型,长度越长摊得越薄。
薄板用辊压表面还更稳,折弯会留下 V 槽接触痕迹。
常见问题
薄板走折弯有什么问题?能做,但刀数多、效率低、表面有压痕风险。
多少量开始考虑辊压?一般几百米以上才摊得平调机成本,具体看截面刀数。
报价前要确认
下单前把这几项理一遍:材质、板厚、截面尺寸、长度、数量、孔位和缺口、表面要求、要不要后镀。少一项就要多一轮确认,时间都花在来回问上了。
薄板截面弯多的话,折弯要折的刀数就多,人工和机时都上去了。
辊压一次调机后连续成型,长度越长摊得越薄。
薄板用辊压表面还更稳,折弯会留下 V 槽接触痕迹。
薄板走折弯有什么问题?能做,但刀数多、效率低、表面有压痕风险。
多少量开始考虑辊压?一般几百米以上才摊得平调机成本,具体看截面刀数。
下单前把这几项理一遍:材质、板厚、截面尺寸、长度、数量、孔位和缺口、表面要求、要不要后镀。少一项就要多一轮确认,时间都花在来回问上了。