


加工参数
| 产品名称 | 导轨槽(U槽类) |
| 常用材质 | 热板 / 镀锌板 |
| 常用厚度 | 3-8mm |
| 折弯刀数 | 2刀成U,带内翻边4刀 |
| 工艺路线 | 折弯 |
| 可否后镀 | 可以,整件热浸镀锌 |
| 适用行业 | 机械设备 / 输送线 / 门窗 |
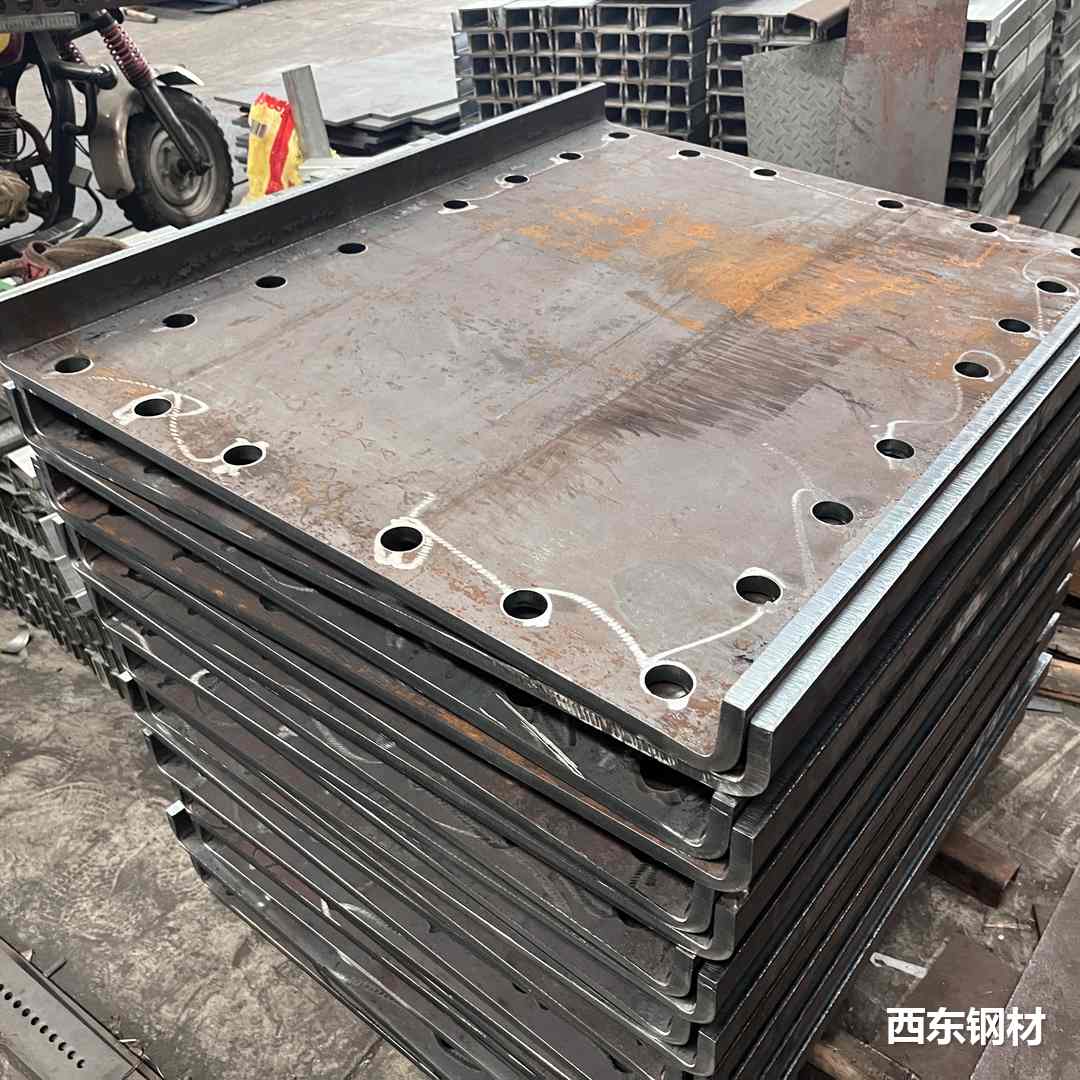
镀前必须处理的几件事
封闭腔体要开工艺孔,锌液要能进得去、出得来。
挂点位置要在加工前排好,选在非外观面。
焊渣、焊剂要清理干净,不然会漏镀。
镀完就锁死了
热浸镀锌是最后一道工序,之后不能再折、不能再改尺寸。
真要焊,焊完那个位置的防腐得单独处理。
有配合要求的孔位提前说,我们按锌层厚度留余量。
常见问题
多长能做?受工作台和模具长度限制,常见3-6米区间,超长要分段折后拼接。
能带孔吗?能,先冲后折;孔离折弯线太近会被拉变形,位置要避开。
槽口宽度公差能做到多少?看板厚和折弯设备,常规在毫米级,配合要求高的下单时说清楚。
下单要说明什么
产品名或图纸、材质、板厚、数量、有没有封闭腔体、配合要求、外观要求。要热浸镀锌的单子,这几项缺一项就可能得返工。
之前做的一批
佛山一家输送线设备厂,导轨槽一批用6mm热板,长度4米,要求槽口一致。折弯时按同向顺序排刀,槽口宽度全程稳定,后做整件热浸镀锌,装配一次通过。这类事看着小,返工起来很费时间,做错了改起来比做的时候麻烦得多。