


加工参数
| 产品名称 | 车厢板(围护车厢类) |
| 常用材质 | 热板 / 厚镀锌板 / 冷板(薄料) |
| 常用厚度 | 1-6mm |
| 折弯刀数 | 薄料辊压直出;厚板逐刀折 |
| 工艺路线 | 辊压 / 折弯(按厚度分) |
| 可否后镀 | 一般不做,室内件用镀锌板料或后喷塑 |
| 适用行业 | 车厢挂车改装 / 物流 |
工艺与做法
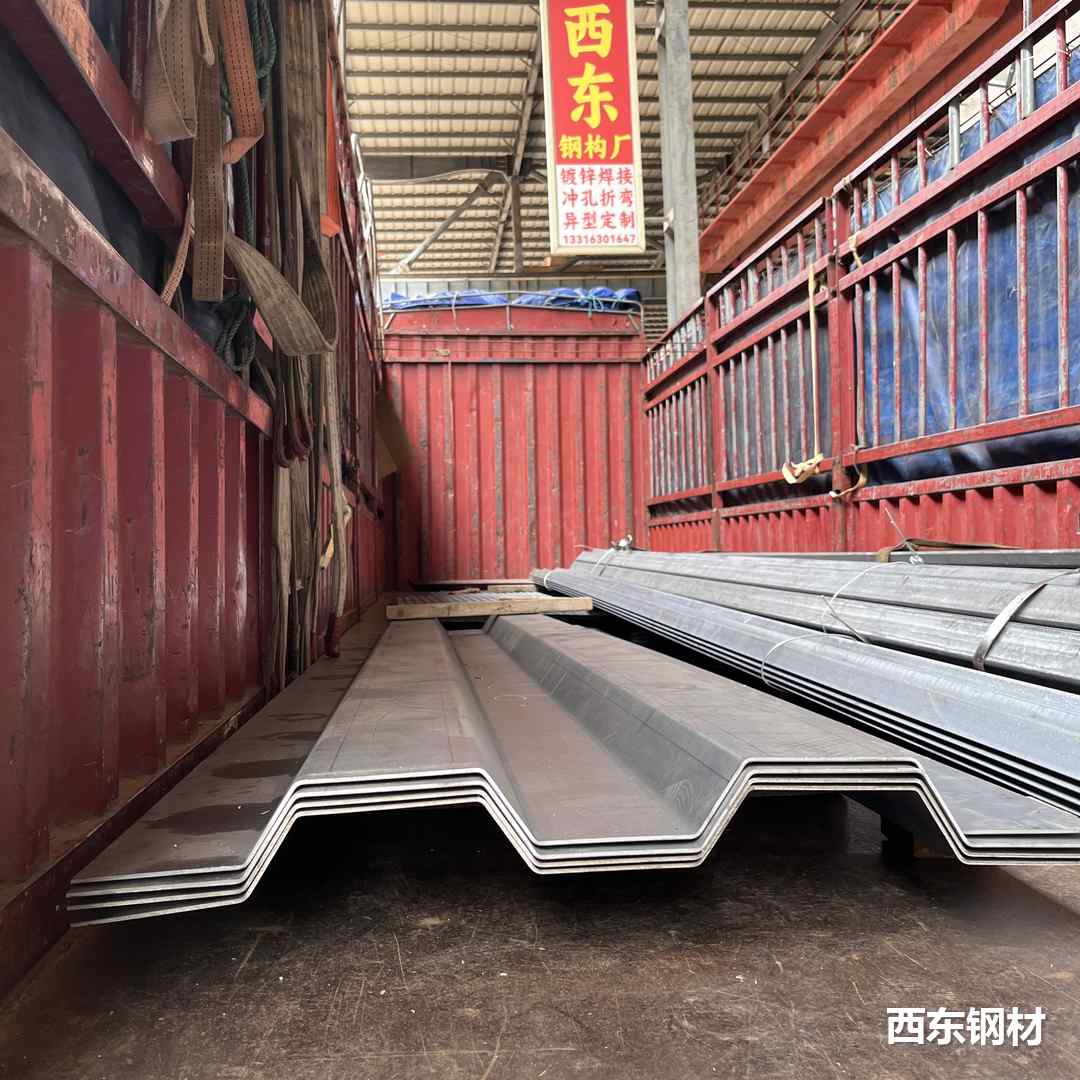
货车车厢用的波浪形、凹凸形、瓦楞形板。车厢边板、底板、挂车厢体。这个问题我们这边几乎每周都要碰上几次——很多人以为折弯就是压一刀,其实材质、厚度、刀数、后镀这几项,任何一项没定清楚,做出来都可能对不上。
热板表面有氧化皮,辊压容易压入和堆积,一般不建议走辊压。
带孔、带缺口的件不适合辊压,辊压过程会把孔拉变形。
热板、厚镀锌板厚度上去了,只能上折弯机逐刀折。
辊压有调机成本,量太小的单子不划算;折弯按刀计费,刀数多费用就上去。
薄的走冷弯机辊压直出,不用一刀一刀折,速度快、表面保护好。
材质和厚度怎么定
车厢板常用的材质是热板、厚镀锌板、冷板(薄料),厚度集中在1-6mm这个区间。我们这边接单判断的先后顺序是:先看用在什么位置,再定材质,最后按受力定厚度——顺序反了容易选贵或者选薄。
热板在这类件上用得最多。厚度每上一档,折弯机吨位和单价都跟着走,够用就行。室内环境下通常不上热浸镀锌,镀锌板料本身就有防锈能力,要更好看就做后喷塑,比整件镀锌划算。,一般我们也是这么建议的。
常见问题
薄板和厚板做法不一样吗?对,薄料辊压直出,热板、厚镀锌板逐刀折,路线完全不同。
带孔的能做吗?能,走折弯;孔离折弯线太近会变形,位置要避开。
下单需要给哪些信息
报价要准,靠的是信息齐。产品名(有图纸最好)、材质、板厚、截面尺寸、长度、数量、有没有孔或缺口、要不要整件热浸镀锌、表面要求。信息齐了报价就快,缺哪一项都会卡在确认上。
粤西一家挂车厂,4mm热板瓦楞车厢板6米长六十来件。图纸第一版打算辊压,我们评估后改走折弯,分段成型后拼接,交期比原方案还提前两天。这一步省时间,省在前面而不是省在机床上,图纸上多核一步,现场就少跑一趟。
这批件的尺寸,我们建议先核再下单,不合适会提前说。