


加工参数
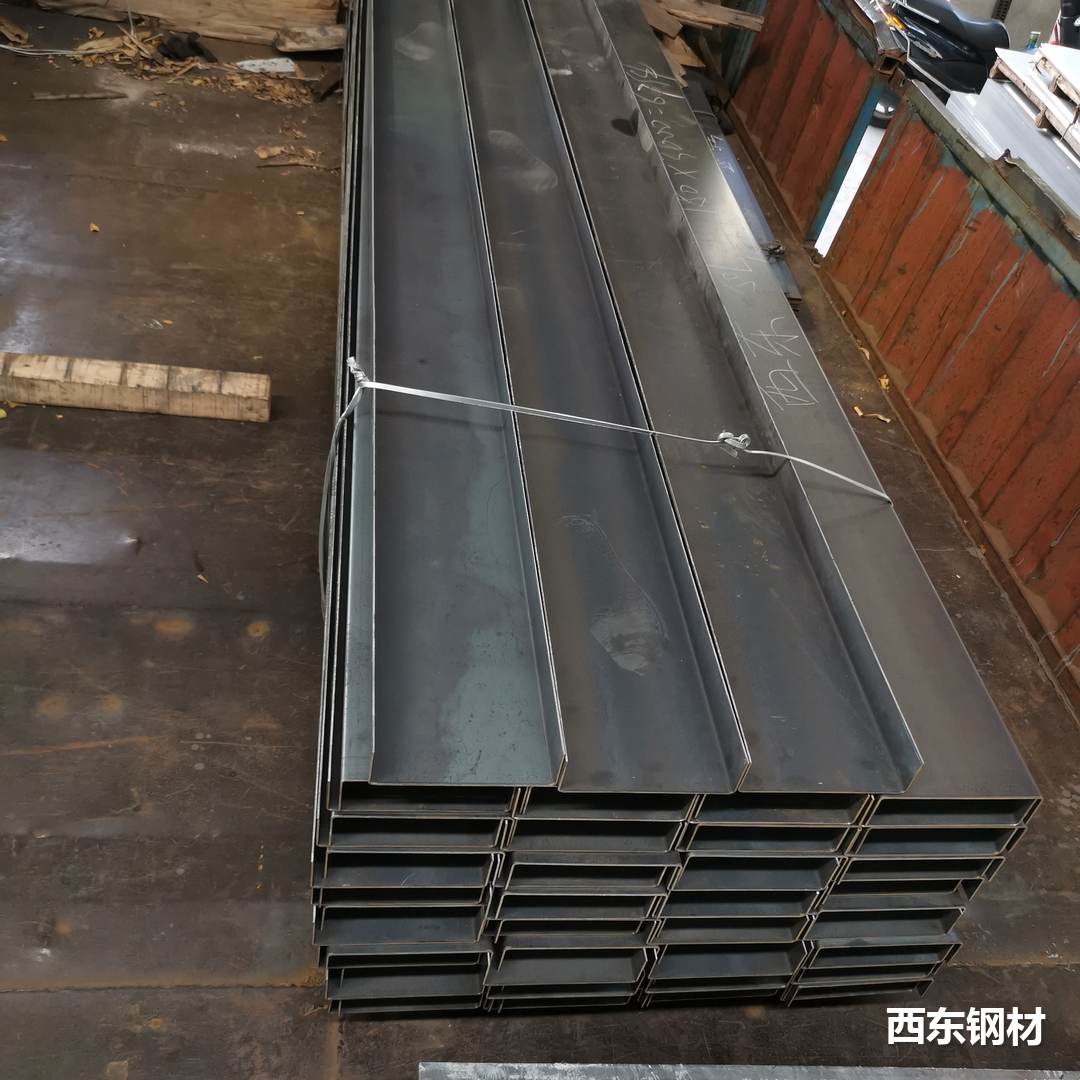
| 产品名称 | U槽(U槽类) |
| 常用材质 | 热板 / 镀锌板 |
| 常用厚度 | 2-8mm |
| 折弯刀数 | 2刀 |
| 工艺路线 | 折弯 |
| 可否后镀 | 可以,整件热浸镀锌 |
| 适用行业 | 钢结构 / 建筑 / 机械 |
价是怎么算出来的
报U槽的价,我们是按项拆的:料、刀数、批量、公差、表面和后处理。拆开报的好处是你能自己核,哪项不要就减哪项。
折弯加工费常见有几种口径:按刀数、按件、按米、按吨。U槽是2刀,刀数直接影响人工和机时,刀数越多单价越高。
厚度上去了回弹明显,角度要按实际修正。
走热浸镀锌的话,U槽是开放截面,进锌液和排水都方便,比封闭件好处理。
影响价格的几个因素
影响单价的变量不复杂:料、厚、长、刀数、批量、公差、表面、后镀。每一项我们都能说清差在哪,报价单上拆开列,你自己也能核。
批量是最容易被忽略的一项。数量上去,调机和换模的时间摊得薄,单件价就下来了。
常见问题
U槽常见厚度多少?2-8mm这个区间都有,结构用偏厚、围护用偏薄。
展开怎么算?底宽加两侧高度,再按板厚和折弯R角修正;批量一般先做首件确认。
下单需要给哪些信息
核价要快,前提是信息齐。图纸或产品名、材质、板厚、截面尺寸、长度、数量、孔位和缺口、后镀和表面要求。信息齐了报价就快,缺哪一项都会卡在确认上。
要放室外的,建议做整件热浸镀锌,镀前挂点和工艺孔要在加工时一起排出来。这一步最好下单前就定下来。
江门一处设备底座,U槽用3mm热板,长度短但数量多。展开宽度我们先算一遍再下料,没出现两侧高度不一致返工的情况。这一步省时间,省在前面而不是省在机床上,先讲清楚,比事后补救划算。
尺寸和工艺有拿不准的,发图纸过来我们先看一遍,能省掉后面反复改的时间。